
Vídeo do estudo de caso
Introdução
A fábrica da Riverside Flooring ocupa uma vasta área de produção em Thornaby-on-Tees, no norte da Inglaterra. A empresa foi adquirida pelo Grupo James Halstead em 2010, permitindo a expansão do grupo para revestimentos de piso heterogêneos. A Riverside fabrica principalmente pisos vinílicos em rolo com 4 metros de largura, para o mercado comercial e também para uso residencial. Seus produtos são vendidos em todo o mundo sob a marca Polyflor, outra empresa do Grupo James Halstead.
Mark Raine, Diretor de Produção da Riverside Flooring, descreve o alcance da linha Polyflor: “Atendemos a uma ampla gama de mercados, não apenas aos pisos heterogêneos que oferecemos aqui, mas também aos pisos homogêneos e aos pisos vinílicos de luxo (LVT). Somos focados em design e atuamos de forma muito ativa no mercado. Nos orgulhamos de entregar o material aos nossos clientes com rapidez, para ajudá-los a concluir seus projetos dentro do prazo e com a mais alta qualidade.”
Ele continua: “Aqui na fábrica, produzimos pisos em manta utilizando diversos plastisóis para criar um piso com um design exclusivo que imprimimos na manta internamente, compondo uma gama completa de produtos – desde pisos de segurança a pisos compactos padrão e versões acústicas.”
A necessidade de mudança
Todos os produtos da Riverside são revestidos com lacas de poliuretano (PUR) curadas por UV para aumentar sua durabilidade, aparência e, principalmente, resistência a manchas. A laca PUR também é usada para controlar o brilho ou o efeito fosco e pode auxiliar na resistência ao deslizamento. Como cada metro quadrado de produto recebe revestimento UV, é imprescindível que a Riverside conte com um sistema de cura UV altamente confiável. Em 2024, Raine e sua equipe de produção sabiam que era hora de substituir o sistema existente, como ele explica: “O sistema UV que tínhamos em funcionamento já estava no mercado há muitos anos. Esse sistema estava chegando ao fim de sua vida útil, assim como a tecnologia em que se baseava, e como agora usamos revestimentos PUR em tudo o que produzimos aqui, precisávamos de algo robusto que pudéssemos usar durante todas as horas de produção.”
Ele explica o processo de aquisição com mais detalhes: “Quando chegou a hora de substituir o sistema, tínhamos três fornecedores diferentes com quem queríamos conversar. Entramos em contato com o fornecedor original e também com a GEW, pedindo que viessem discutir o projeto conosco. É sempre muito arriscado dar esse passo com um novo fornecedor. Sabe, você precisa ter mais de 100% de certeza. É preciso muita confiança para mudar para uma empresa nova. Então, tivemos que pensar bastante, fazer uma análise minuciosa e trabalhar muito com a GEW, além de visitar a fábrica, conversar com os funcionários e analisar o projeto para ganhar a confiança necessária para prosseguirmos. Isso é crucial para nós, porque produzimos chapas bastante largas e precisamos de certos procedimentos para garantir que a cura UV seja feita corretamente. Era fundamental para nós garantir que a GEW entendesse isso e demonstrasse experiência nesse tipo de processo.”
Projeto e aquisição
David Lyus, Gerente de Vendas Internacionais da GEW, foi o principal ponto de contato da Riverside durante todo o ciclo de aquisição. Ele trabalhou em estreita colaboração com as amplas equipes de projeto e engenharia da GEW ao longo de vários meses para garantir que os requisitos do cliente fossem atendidos em todas as etapas. Ele comenta: “Entendíamos os parâmetros do material que eles estavam produzindo — a largura, a velocidade, o tipo de revestimento utilizado, etc. — e quantas lâmpadas eram necessárias. Mas, neste caso, havia muito mais envolvido em termos de funcionalidade e de alguns parâmetros do produto acabado, os quais são fortemente influenciados pelo próprio sistema UV.”
Ao mesmo tempo, Mark Raine estava ansioso para aproveitar a oportunidade de modernizar o sistema UV e melhorar vários aspectos do seu funcionamento: “Tínhamos aqui a opção de fazer algo totalmente diferente, com uma tecnologia diferente, que poderia nos ajudar do ponto de vista da manutenção, a iniciar e parar a linha com mais eficiência e também a criar mais espaço na área da fábrica, permitindo-nos visualizar melhor a chapa e auxiliar na resolução de problemas. Portanto, havia realmente uma oportunidade de mudar a forma como fazíamos as coisas.”
Sem volta
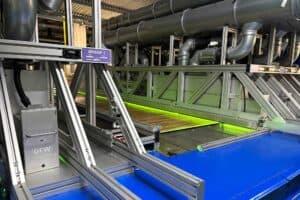
Neal Richardson é Gerente de Engenharia na fábrica de Thornaby e foi responsável pelo planejamento e execução bem-sucedidos da substituição do sistema UV durante uma breve paralisação da fábrica: “Minha principal tarefa em todo este projeto foi instalar o novo sistema dentro de um prazo muito curto. Pela minha experiência em implementação de projetos, é fundamental ter um bom relacionamento com o fornecedor. Antes mesmo de recebermos qualquer equipamento no local, muito trabalho foi feito nos bastidores. Para instalar qualquer sistema novo, tínhamos que basicamente remover o sistema existente. Isso significava que o novo sistema teria que funcionar. Não havia como voltar atrás.”
Garantindo um produto perfeito
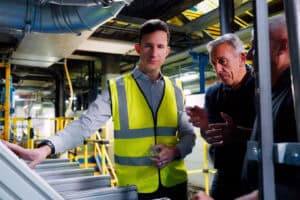
Outra preocupação da equipe da Riverside foram os aspectos técnicos para se obter uma cura uniforme e bem-sucedida em uma folha tão larga, como explica Raine: “Parte da dificuldade em tentar curar o poliuretano expandido (PUR) em uma folha de quatro metros de largura é que não existem lâmpadas de quatro metros e meio de largura. Portanto, qualquer sistema que você utilize, é necessário que haja alguma sobreposição das lâmpadas para cobrir a largura da folha.”
Lyus acrescenta detalhes: “O que acontece nos pontos de sobreposição das lâmpadas era uma preocupação particular para a Riverside Flooring, porque se isso não for feito com muito cuidado, haverá uma diferença na irradiância, na intensidade e na dose, na quantidade de energia. E se isso acontecer, podem ocorrer diferenças no nível de brilho do material. E se for um piso de quatro metros de largura, isso ficará bastante óbvio depois de instalado, e o resultado não será esteticamente agradável.”
Além disso, a GEW teve que garantir um controle preciso dos níveis de oxigênio no ponto de cura para obter um acabamento consistente, como explica Lyus: “Da mesma forma, do ponto de vista das lâmpadas UV, a cura ocorre em uma atmosfera inerte. Portanto, há nitrogênio introduzido na área onde as lâmpadas de cura final estão localizadas. E era importante garantir que o nível de redução do oxigênio residual nessa câmara fosse consistente, porque, caso contrário, obteríamos padrões de brilho/fosco diferentes no material, o que não é aceitável.”
Ele então explica a metodologia da GEW: “Enviamos alguns de nossos especialistas para fazer uma auditoria na linha de produção, a fim de medir o perfil radiométrico de cada conjunto de três lâmpadas e a dose total, a irradiância produzida por essas lâmpadas em várias posições ao longo da largura. Estamos procurando saber o quão uniforme e consistente isso é atualmente. Para isso, analisamos a câmara de nitrogênio, medimos a consistência dos níveis de oxigênio em seu interior, e esse é o nosso objetivo mínimo de consistência de irradiância e dose em nossa solução.”
Testes de protótipos
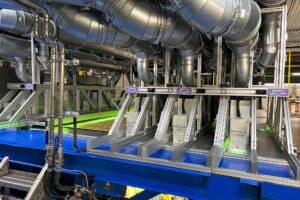
As etapas finais do processo de due diligence da Riverside envolveram testes abrangentes de protótipos na principal unidade de produção da GEW em West Sussex, o que acabou levando à aprovação do projeto por Raine e sua equipe: “Realizamos muitos testes no produto. Analisamos a sobreposição das lâmpadas e verificamos o processo de cura. Contamos com a participação de um de nossos fornecedores de PUR. Eles realizaram alguns testes independentes para nós e, assim que comprovamos que a tecnologia das lâmpadas e a configuração atendiam às nossas necessidades, demos o sinal verde para prosseguir.”
A fabricação do sistema UV começou então a sério e a equipe da Riverside esteve muito envolvida no processo, como diz Richardson: “Fizemos várias visitas com nossa equipe técnica à GEW para ver todo o sistema sendo construído. Analisamos a parte eletrônica, a mecânica. Todos trabalharam juntos.” Raine concorda: “A interação com a equipe técnica foi excelente, com a equipe de projeto também.”
Instalação bem-sucedida
A substituição do sistema UV estava programada para coincidir com a parada anual da fábrica e teve que ser executada com precisão militar devido ao tempo extremamente limitado disponível. Richardson descreve a situação: “Chegou o dia, removemos completamente o sistema antigo. Foram quase cinco dias de trabalho só para isso. A equipe da GEW estava presente. Trabalhamos muito bem com eles. Instalamos o novo sistema. Muito trabalho mecânico, muitas horas dedicadas.” Raine conclui com o resultado: “Cumprimos o prazo, produzindo material de primeira qualidade no dia previsto após a parada.”
Melhorias esperadas
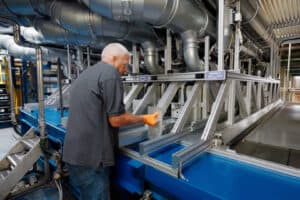
Após muitos anos trabalhando com o sistema UV anterior, a equipe tinha uma visão clara das melhorias necessárias para qualquer substituto e trabalhou em estreita colaboração com a GEW para garantir que essas melhorias fossem alcançadas por meio de um projeto inteligente. David Lyus começa descrevendo a configuração do sistema: “A configuração atual consiste na aplicação do revestimento na bobina com um aplicador. A bobina sobe mais um andar. Ela passa por baixo de um pórtico com três lâmpadas. São três lâmpadas UV sobrepostas de 150 centímetros que formam a estação de pré-gelificação. Depois disso, a bobina se move para a posição de cura final, que consiste em três pórticos com três lâmpadas sobrepostas cada. Toda a área sob essas nove lâmpadas é totalmente inertizada. Há uma atmosfera rica em nitrogênio que reduz o oxigênio a um nível específico para garantir propriedades de superfície aprimoradas do revestimento final.”
O primeiro requisito era projetar o sistema para tornar a troca de lâmpadas UV muito mais rápida e eficiente, como explica Raine: “No sistema antigo, tínhamos que desligar todo o sistema e interromper a produção para acessar a máquina e trocar uma lâmpada… algo em torno de uma hora e meia de interrupção da produção. Já com a solução de design da GEW, em 10 minutos… podemos trocar uma lâmpada com a produção em andamento.”
Este grande avanço foi alcançado simplesmente por meio de um projeto inteligente, como explica Richardson: “Podemos desligar as lâmpadas GEW e isolá-las. Não precisamos acessar as lâmpadas por baixo. Podemos acessá-las por cima. Assim, toda a proteção inferior e tudo o mais permanece no lugar. Podemos retirar um cassete, substituí-lo por outro e religar as lâmpadas. Não há necessidade de esperar que o nitrogênio seja purgado por todo o sistema.” Raine concorda e acrescenta uma conclusão rápida: “Isso nos economiza uma quantidade significativa de tempo na produção. E isso significa menos tempo de inatividade, menos desperdício e menos necessidade de manutenção.”
Melhorias na limpeza e manutenção
O segundo requisito era aprimorar o regime intensivo de limpeza e manutenção necessário para manter o sistema UV antigo em funcionamento. Richardson destaca: “O sistema antigo exigia muita manutenção, tanto do ponto de vista técnico quanto da limpeza. Com a chegada do novo sistema, ambos os aspectos foram drasticamente reduzidos. O tempo gasto com a manutenção foi reduzido para menos da metade, e a parte técnica de substituir qualquer componente ficou muito mais fácil.”
Raine acrescenta um comentário: “Antes, quando limpávamos o sistema, era muito difícil acessar todas as áreas que precisavam ser limpas. Tínhamos que soltar a proteção inferior e ir por baixo, fazer a limpeza, mover os refletores e ficar no meio do mecanismo, o que aumentava o risco de danificar peças ou atingir as lâmpadas.”
Mais uma vez, o design inteligente foi empregado com grande eficácia, como afirma Richardson: “Com o novo sistema, há uma placa de vidro entre a fumaça e toda a parte técnica das lâmpadas e demais componentes. Assim, nenhuma das lâmpadas, nenhum dos refletores entra em contato com a fumaça. Portanto, basta limpar o vidro. Já utilizamos esse sistema por algum tempo e não tivemos nenhuma contaminação nas lâmpadas ou nos refletores.” Raine conclui sucintamente: “A contaminação não consegue atingir os pontos das lâmpadas onde poderia afetar a qualidade. Portanto, demos um grande passo à frente também nesse aspecto.”
Lyus descreve em detalhes a funcionalidade da lâmpada e do sistema de extração: “Instalamos as lâmpadas UV acima de uma janela de vidro de quartzo e, abaixo da janela, encontra-se a atmosfera inertizada. Assim, as lâmpadas na área inertizada são fisicamente separadas umas das outras por uma barreira de vidro de quartzo. A radiação das lâmpadas incide através do quartzo e expõe o revestimento do material. Para manter completamente livre qualquer contaminação que possa ocorrer na fábrica, não extraímos nenhum ar da sala de produção.”
Ele continua: “Trazemos ar de fora do prédio, que é aspirado através de um painel de filtro específico e introduzido nas lâmpadas UV sob uma leve pressão positiva. Assim, não há chance de contaminantes presentes no ar dentro da fábrica entrarem na lâmpada… e então o ar da lâmpada, o ar quente, o gás ozônio, é expelido para fora do prédio. A GEW fornece os ventiladores de insuflação, os ventiladores de exaustão e um sistema de dutos que nós mesmos projetamos e instalamos para transportar o ar até e a partir das lâmpadas UV.”
Confiabilidade e suporte
Outro benefício crucial trazido pelo novo sistema UV é a constância de operação, respaldada por um excelente suporte técnico do fabricante. Richardson comenta: “A confiabilidade é fenomenalmente melhor. Tivemos muito menos avarias e conseguimos corrigi-las muito rapidamente. Se precisamos de suporte técnico da GEW, basta um telefonema e, em 10 minutos ou 15 minutos, um técnico entra em contato. Eles provavelmente já analisaram o histórico do problema e, em todas as vezes, conseguiram nos orientar na direção certa e resolvemos a questão no local.”
Retorno sobre o investimento
Sobre o importantíssimo tema da economia de energia, Raine é categórico: “Estamos confiantes de que estamos economizando… a quantidade de energia que consumíamos com os painéis, o tempo de aquecimento e de configuração das novas lâmpadas é consideravelmente menor. Assim, mesmo logo pela manhã, não precisamos ligar tudo tão cedo para que o produto esteja pronto. Portanto, temos certeza de que estamos economizando.”
Em resumo
Raine elogia os envolvidos neste importante projeto para a empresa: “Resumindo, o projeto foi um processo muito gratificante e bem-sucedido. A equipe alcançou seu objetivo em um projeto tão grande e crucial, cuja falha significaria a paralisação da produção em Riverside. Uma conquista realmente notável tanto da GEW quanto da equipe de Riverside, que trabalharam juntas.”
Para obter mais informações sobre o sistema de cura de alta potência NUVA2 da GEW, visite www.gewuv.pt/nuva2
Para mais informações sobre a Riverside / Polyflor, visite : https://www.polyflor.com/
